
 Ingles
Ano ang Nagpapasya sa Precision Laser Microvias para sa Pagganap ng Piezo Atomizer Mesh?
Kung saan ang Micro-Hole Accuracy ang Nagpapasya sa Kalidad ng Ambon
Ginagawang pinong spray ng piezoelectric atomizer ang elektrikal na enerhiya sa pamamagitan ng pag-vibrate ng manipis na metal mesh sa mataas na frequency. Ang katangian ng ambon ay halos nakasalalay sa geometry ng mga butas na dinadaanan ng likido. Kapag sinusuri ng mga inhinyero ang isang bagong disenyo ng mesh, talagang nagtatanong sila kung gaano katumpak ang bawat micro-hole na mabubuo, kung gaano ito kapare-pareho maaaring maulit, at kung hahawakan nito ang mga limitasyon nito sa libu-libong piraso. Ito ang dahilan kung bakit katumpakan ng laser microvias ay naging isang karaniwang ruta para sa mga tagagawa ng mga medikal na nebulizer, mga instrumento sa pagpapaganda, mga humidifier, at mga diffuser ng aroma.
Ang dalawang mesh plate ay maaaring magkamukha sa ilalim ng desk lamp at magbubunga pa rin ng ibang mga resulta. Ang isa ay maaaring makabuo ng isang makakapal na ulap ng maliliit na patak, habang ang isa naman ay gumagawa ng mas malalaking patak na kumapit sa ibabaw at nagpapababa ng output. Ang diameter ng butas, lalim ng butas, taper, at spacing ay nakakaimpluwensya kung paano itinutulak ang likido sa plato at kung paano humihiwalay ang bawat droplet. Ang mga maliliit na deviation sa alinman sa mga value na ito ay lumalabas bilang hindi pantay na densidad ng ambon, hindi pare-parehong pag-init sa loob ng device, at mga reklamo mula sa mga user na nakapansin na nagbabago ang spray mula sa isang unit patungo sa susunod.
Ang tradisyunal na mekanikal na pagbabarena at pag-ukit ng kemikal ay parehong nagpupumilit sa sukat na ito. Mabilis na masira ang mga drill bit kapag bumaba ang diameter sa ibaba ng ilang sampu ng micrometer, at ang mga burr na nabuo sa panahon ng pagbabarena ay maaaring makagambala sa daloy ng daloy. Ang pag-ukit ay maaaring magkapareho sa isang plato, ngunit nag-aalok ito ng limitadong kontrol sa profile ng bawat indibidwal na butas. Ang pagpoproseso ng laser ay iniiwasan ang karamihan sa kahirapan na ito dahil ang enerhiya ay naihatid nang walang pisikal na pakikipag-ugnay, kaya ang mga manipis na foil ay hindi yumuko sa ilalim ng puwersa ng pagputol at ang bawat butas ay maaaring mabuo sa isang nakaplanong pagkakasunud-sunod.
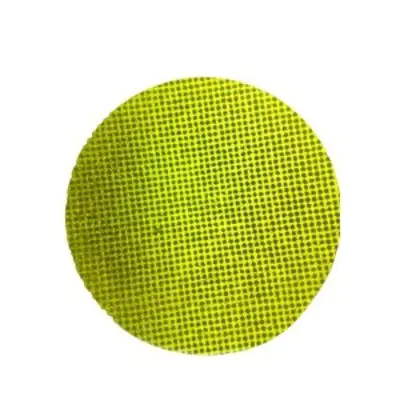
Key takeaway: Ang kalidad ng ambon ay sumusunod sa hole geometry, at ang geometry na iyon ay dapat kontrolin sa antas ng micrometer kaysa sa antas ng milimetro na karaniwan sa pangkalahatang machining.
Paano Binubuo ng Hole Geometry ang Droplet Behavior
Mga Tuwid na Butas Kumpara sa Mga Taper na Butas
Dalawang uri ng profile ang nangingibabaw sa disenyo ng atomizer mesh. Ang mga tuwid na butas ay nagpapanatili ng isang pare-parehong diameter mula sa bahagi ng likido hanggang sa gilid ng spray. Ang mga ito ay simple upang imodelo at siyasatin, at kapag ang diameter ay hawak nang mahigpit, sila ay gumagawa ng isang mahuhulaan na laki ng patak. Ang mga tapered na butas ay lumalawak patungo sa spray side, na bumubuo ng isang mababaw na kono. Binabawasan ng taper ang resistensya habang pumapasok ang likido, at makakatulong ito sa bawat droplet na malinis na mailabas mula sa labasan, na mas gusto ng maraming designer para sa tuluy-tuloy na pinong ambon.
Ang talahanayan sa ibaba ay nagbubuod sa mga trade-off na karaniwang tinitimbang ng mga engineering team kapag pumipili sa pagitan ng dalawang profile.
| Tampok | Tuwid na butas | Tapered na butas |
|---|---|---|
| Karaniwang gamit | Fixed-volume spray | Patuloy na pinong ambon |
| Paglaban sa daloy | Mas mataas sa pasukan | Mas mababa sa pasukan |
| Inspeksyon | Pagsusuri ng diameter na nakabatay sa gauge | Pagsusuri ng profile at anggulo |
| Pangunahing panganib | Ang mga gilid ng burr ay nakakaapekto sa daloy | Taper anggulo drift |
Wala sa alinmang profile ang mas mahusay sa pangkalahatan. Ang tamang pagpipilian ay depende sa lagkit ng likido, ang target na hanay ng droplet, at ang dalas ng drive ng transducer. Dapat sabihin muna ng pagsusuri sa disenyo ang tatlong input na iyon, dahil tinutukoy ng mga ito kung malulutas ang problema sa pamamagitan lamang ng diameter o nangangailangan ng buong detalye ng profile na may anggulo at tolerance.
Ruta ng Proseso Mula sa Sheet Metal hanggang sa Finished Mesh
Ang isang maaasahang ruta ng proseso ay binuo mula sa mga hakbang na pinoprotektahan ng bawat isa sa susunod. Ang paglaktaw sa isang yugto o pagbabago ng pagkakasunud-sunod ay maaaring ilipat ang panghuling profile ng butas kahit na ang mga setting ng laser ay mukhang tama sa papel. Ang isang tipikal na ruta para sa isang laser-formed mesh plate ay kinabibilangan ng mga sumusunod na yugto.
- Paghahanda ng foil: patagin at linisin ang metal sheet, i-verify ang kapal sa loob ng napagkasunduang hanay, at markahan ang mga reference na gilid para sa pagkakahanay.
- Pag-aayos: i-clamp ang foil sa isang patag na entablado upang ang pattern ng butas ay nakahanay sa mga mounting feature ng natapos na bahagi.
- Pagbuo ng butas ng laser: bumuo ng bawat butas na may maiikling pulso sa isang kinokontrol na pagkakasunud-sunod ng pag-scan, pagsasaayos ng laki ng lugar at enerhiya para sa target na geometry.
- Paglilinis ng gilid: alisin ang recast material at micro-burrs na may hakbang na hindi nagbabago sa diameter ng butas.
- Panghuling inspeksyon at pag-iimpake: sukatin ang mga sample na plato, itala ang mga resulta, at protektahan ang natapos na mesh mula sa mga gasgas at kontaminasyon.
Ang pagkakasunud-sunod ng pag-scan ay nararapat na partikular na pansin. Kung ang laser ay gumagalaw sa plato sa isang direksyon nang walang pagkagambala, ang init ay naipon sa isang gilid at ang mga butas sa dulong gilid ay maaaring maanod mula sa target. Ang paghahalili ng direksyon ng pag-scan at pagpasok ng mga maiikling agwat ng paglamig ay nagpapakalat ng thermal load nang pantay-pantay, na nagpapanatili sa lapad ng pagkalat na makitid sa buong aktibong lugar.
Mga Nasusukat na Target para sa Mga Butas, Spacing, at Flatness
Ang mga detalye ay dapat na nakasulat upang ang isang tagapagtustos ay maaaring masukat ang mga ito sa sahig ng produksyon. Ang mga pariralang tulad ng mataas na katumpakan ay nagbibigay sa isang pangkat ng pagbili ng walang maihahambing. Inililista ng isang praktikal na detalye ang bawat katangian, ang target na hanay nito, at ang paraan na ginamit upang i-verify ito.
| Katangian | Karaniwang target | Paraan ng pagpapatunay |
|---|---|---|
| diameter ng butas | 2 hanggang 30 micrometer | Optical gauge sampling |
| Diameter tolerance | Sa loob ng 1 micrometer sa mga kritikal na zone | Pagsusukat ng mikroskopyo |
| Bilang ng butas bawat piraso | Daan-daan hanggang ilang libo, gaya ng iginuhit | Pagsusuri ng imahe |
| Pagkakapareho ng pitch | Pare-pareho sa buong aktibong lugar | Pagsusukat ng coordinate |
| Plate flatness | Limitadong paglihis sa mesh | Surface profile check |
| Taas ng gilid burr | Ilang micrometers lang | Cross-section inspeksyon |
Ang pagpaplano ng pagsukat ay mahalaga gaya ng mismong target. Dapat na sakop ng sampling ang gitna at ang mga gilid ng bawat plato, dahil ang pagpoproseso ng init ay maaaring makagawa ng maliliit na gradient sa ibabaw. Ang isang plano na sumusuri lamang sa isang zone ay maaaring mag-apruba ng mga bahagi na sa paglaon ay nabigo sa serbisyo.
Sa isang hindi kilalang piloto, ang mga butas na sinusukat sa plate center ay nanatiling maayos sa loob ng tolerance, habang ang mga butas malapit sa panlabas na gilid ay naanod ng humigit-kumulang 2 micrometer. Ang pagbabago sa pagkakasunud-sunod ng pag-scan at pagdaragdag ng mga agwat ng paglamig ay nagsara ng puwang sa sumusunod na batch, at ang mga sukat sa gilid ay tumugma sa gitna sa loob ng napagkasunduang limitasyon.
Mga Laser Parameter na Kumokontrol sa Kalidad ng Edge
Pulse Width at Energy Control
Nililimitahan ng mga maiikling pulso ang pagkalat ng init sa nakapalibot na metal, na binabawasan ang recast layer na nabubuo sa paligid ng bawat butas. Ang mas mahahabang pulso ay nag-aalis ng materyal nang mas mabilis, ngunit maaari silang mag-iwan ng mas makapal na mga gilid na nagpapaliit sa daanan ng daloy at nagbabago sa gawi ng droplet. Ang enerhiya sa bawat pulso ay dapat na malinis na mag-alis ng materyal nang hindi gumagawa ng isang banda na apektado ng init na mas malawak kaysa sa pinapayagan ng disenyo.
Spot Overlap at Strategy sa Pag-scan
Tinutukoy ng overlap sa pagitan ng sunud-sunod na mga pulso kung gaano kahusay ang pagbuo ng dingding ng bawat butas. Ang masyadong maliit na overlap ay nag-iiwan ng ridged profile, habang ang sobrang overlap ay nag-aaksaya ng oras at nagdaragdag ng init. Maraming mga koponan ang gumagamit ng isang maikling diskarte sa multi-pass: isang magaspang na pass ang bumubuo sa butas, at ang isang finishing pass sa mas mababang enerhiya ay pinipino ang dingding at inaalis ang natitirang materyal sa gilid.
Tumulong sa Pag-alis ng Gas at Debris
Tulungan ang gas na linisin ang mga natunaw na labi mula sa butas sa panahon ng pagbuo. Ang direksyon, presyon, at kalinisan nito ay nakakaapekto sa resulta.
- Ang daloy ng gas ay dapat itulak ang mga labi palayo sa gilid ng labasan upang ang mga particle ay hindi muling tumira sa loob ng butas.
- Ang presyon ay dapat na balanse, dahil ang labis na puwersa ay maaaring mag-vibrate ng isang manipis na foil at ilipat ang pattern.
- Ang pagsasala ay nagpapanatili ng mga muling idinepositong particle na malayo sa susunod na target na lugar sa panahon ng mahabang produksyon.
Ang kalidad ng gilid ay bihirang naayos ng isang parameter. Ito ay ang pinagsamang resulta ng enerhiya ng pulso, magkakapatong, pagkakasunud-sunod ng pag-scan, at daloy ng gas.
Mga Karaniwang Depekto at Paano Mahuhuli ang mga Ito nang Maaga
Karamihan sa mga depekto sa laser-formed mesh ay nagbabalik sa isang maliit na bilang ng mga sanhi. Ang pagkilala sa sintomas nang maaga ay ginagawang mas madaling itama ang proseso bago maapektuhan ang isang buong batch.
- Bahagyang barado ang mga butas: kadalasang sanhi ng muling idineposito na mga labi. Ang ipinadalang light sampling ay nagpapakita ng problema nang mabilis.
- Taper drift: kadalasang sanhi ng paglipat ng focus pagkatapos ng mahabang pagtakbo. Ang pagsuri sa focus sa mga nakapirming agwat ay nagpapanatili sa profile na stable.
- Mga exit-side burr: karaniwang nauugnay sa mababang daloy ng gas o mga pagod na kabit. Kinukumpirma ng cross-section check ang dahilan.
- Diameter na kumalat sa plato: karaniwang sanhi ng thermal drift. Ang pag-sample sa gitna at mga gilid ay tumutukoy sa trend.
Ang isang tunay na halimbawa ay nagpapakita kung paano nagbabayad ang mga tseke na ito. Minsang iniulat ng isang mamimili na humigit-kumulang 18 plates sa bawat 1,000 ang nabigo sa isang pagsubok sa daloy. Itinuro ang root cause analysis sa isang gas nozzle na bahagyang lumipat sa panahon ng pagpapalit ng fixture. Nagdagdag ang supplier ng alignment check sa simula ng bawat shift, at sa loob ng dalawang linggo ang failure rate ay bumaba sa ibaba 2 plates sa bawat 1,000.
Mga Paraan ng Pag-verify na Nagpapatibay ng Kumpiyansa ng Mamimili
Optical at Electron Microscopy
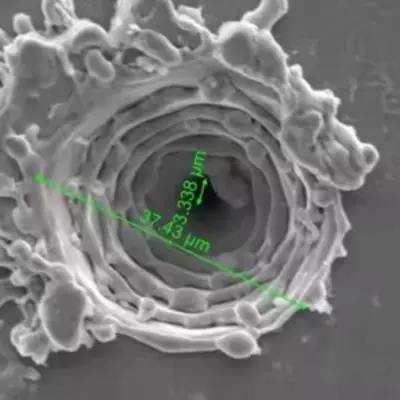
Ang optical microscopy ay sapat na mabilis para sa regular na sampling at mahusay na gumagana para sa diameter at pitch check. Nag-aalok ang electron microscopy ng mas mataas na pag-magnify at ipinapakita ang istraktura ng pader, mga recast na layer, at mga micro-crack na maaaring makaligtaan ng mga optical na pamamaraan. Ang isang balanseng plano ay gumagamit ng optical checks para sa pang-araw-araw na produksyon at electron imaging para sa kwalipikasyon at pagtatasa ng pagkabigo.
Pagsusuri sa Functional na Daloy at Pag-spray
Ang dimensional na data ay nagpapatunay na ang mga butas ay ang tamang sukat, ngunit hindi ito nagpapatunay na ang mesh ay gaganap. Sinusukat ng functional testing ang daloy ng daloy, pattern ng pag-spray, at pamamahagi ng droplet sa isang kabit na ginagaya ang panghuling device. Ang paghahambing ng mga resultang ito sa dimensional na ulat ay nagpapakita kung nakukuha ng detalye ang mga katangiang mahalaga sa paggamit.
Ang isang dimensional na ulat ay nagpapatunay na ang mga butas ay tama ang sukat, habang ang isang spray test ay nagpapatunay na ang mesh ay gumagana.
Pagpili ng Mesh Materials para sa Maaasahang Atomizing
Pinipili ng materyal ang parehong pag-uugali ng laser at pangmatagalang pagganap ng mesh. Ang bawat pamilya ng metal ay tumutugon nang iba sa init at may sariling profile ng kaagnasan.
Austenitic hindi kinakalawang na asero nag-aalok ng mahusay na resistensya sa kaagnasan at matatag na mekanikal na pag-uugali, na ginagawa itong isang karaniwang pagpipilian para sa mga aparato na nakikipag-ugnay sa mga solusyon na nakabatay sa tubig. Ito ay bumubuo ng malinis na butas na mga dingding ngunit nangangailangan ng maingat na kontrol sa init upang limitahan ang mga recast na layer.
Mga haluang metal na nakabatay sa nikel magbigay ng malakas na paglaban sa pagkapagod sa ilalim ng patuloy na panginginig ng boses. Nababagay ang mga ito sa mga demanding application kung saan dapat panatilihin ng plate ang hugis nito sa mahabang buhay ng serbisyo, kahit na mas mataas ang gastos at mas makitid ang mga window sa pagpoproseso.
Pinahiran ng mga foil magdagdag ng layer sa ibabaw para sa chemical compatibility o wetting control. Ang patong ay dapat na makaligtas sa pagpoproseso ng laser nang walang pag-crack, kaya ang uri ng patong at mga parameter ng laser ay dapat na maging kwalipikado nang magkasama.
Ang kapal ng foil ay isa pang pangunahing desisyon. Ang mga manipis na foil ay tumutusok nang mas malinis ngunit mas madaling ma-deform habang hinahawakan at inaayos. Ang mas makapal na mga foil ay nagtataglay ng kanilang hugis ngunit humihingi ng mas mahabang cycle at mas mahigpit na kontrol ng taper. Ang pagtutugma ng kapal sa profile ng target na butas ay karaniwang ang pinaka-epektibong paraan upang balansehin ang ani laban sa cycle ng oras.
Sourcing Checklist para sa mga Mamimili
Mas madaling husgahan ang teknikal na kakayahan kapag alam ng isang mamimili kung aling mga tanong ang itatanong. Ang checklist sa ibaba ay tumutulong sa mga koponan sa pagbili at engineering na ihambing ang mga supplier sa ebidensya sa halip na mga claim sa brochure.
- Kumpirmahin ang pinakamababang laki ng butas na maaaring maabot gamit ang mga sample na piraso, hindi lamang mga nai-publish na numero.
- Humiling ng ulat sa pagsukat na nagpapakita ng aktwal na pamamahagi ng diameter sa buong plato.
- Itanong kung paano sinusubaybayan ang focus, daloy ng gas, at fixture sa panahon ng produksyon.
- Suriin ang ruta ng proseso, lalo na ang paglilinis ng gilid at panghuling inspeksyon.
- Sumang-ayon sa sampling plan at pamantayan sa pagtanggap nang nakasulat bago ang unang order.
- Magsimula sa isang pilot batch bago lumipat sa maramihang volume.
Ang mga supplier na nagpapaliwanag sa bawat isa sa mga puntong ito sa simpleng mga termino ay karaniwang nagpapatakbo ng mas disiplinadong proseso. Para sa teknikal na pangkalahatang-ideya ng parehong proseso, suriin ang nauugnay laser microvias para sa atomizer mesh page, na naglalarawan sa hanay ng trabaho at kung paano ito sinusukat.
Mga Madalas Itanong
Q1: Anong mga sukat ng butas ang praktikal para sa atomizer mesh?
Maraming mga disenyo ng atomizer ang gumagamit ng mga butas sa pagitan ng mga 2 at 30 micrometer. Ang pinakamahusay na pagpipilian ay nakasalalay sa likido, ang nais na hanay ng droplet, at ang dalas ng transducer, kaya ang target ay dapat na kumpirmahin gamit ang isang sample bago ang disenyo ay nagyelo.
Q2: Paano maihahambing ang pagpoproseso ng laser sa chemical etching para sa manipis na foil?
Ang pag-ukit ay nag-aalok ng magandang pagkakapareho sa isang plato ngunit limitado ang kontrol sa mga indibidwal na profile ng butas. Binubuo ng pagpoproseso ng laser ang bawat butas sa isang nakaplanong pagkakasunud-sunod na may tinukoy na kalidad ng taper at gilid, na mahalaga kapag ang profile mismo ay bahagi ng detalye.
Q3: Paano mabe-verify ang hole geometry nang hindi sinisira ang isang sample?
Ang optical microscopy at transmitted light sampling ay sinusuri ang diameter, pitch, at blockage nang hindi pinuputol ang bahagi. Para sa taper at wall structure, ang isang test piece na naproseso na may parehong mga parameter ay maaaring hatiin habang ang mga bahagi ng produksyon ay nananatiling buo.
Q4: Anong impormasyon ang dapat isama sa isang kahilingan sa panipi?
Isama ang materyal at kapal ng foil, ang pagguhit ng layout ng butas, ang target na hanay ng diameter, ang uri ng profile, ang laki ng aktibong lugar, ang mga inaasahan sa pag-sample, at inaasahang dami para sa pilot at maramihang mga order. Binabawasan ng mga malinaw na input ang mga ikot ng rebisyon at ginagawang mas tumpak ang quotation.
Q5: Bakit minsan mas tumatagal ang unang batch?
Karaniwang kasama sa unang batch ang pag-tune ng parameter, pag-verify ng fixture, at pagkakalibrate ng inspeksyon. Kapag stable na ang proseso, mas mabilis na gumagalaw ang mga batch sa ibang pagkakataon, kaya naman itinuturing ng maraming mamimili ang pilot run bilang hakbang sa kwalipikasyon.
Ginagawang Stable Mist Output ang Mga Detalye
Magsisimula ang stable na mist output bago pa ma-assemble ang device. Nagsisimula ito sa isang malinaw na tinukoy na geometry ng butas, isang ruta ng proseso na nagpoprotekta sa bawat yugto, at mga paraan ng pagsukat na nagpapakita kung paano aktwal na gagamitin ang mesh. Kapag ang mga elementong ito ay pumila, ang plato ay naghahatid ng parehong spray mula sa unang yunit hanggang sa huli.
Para sa mga pangkat na nagpaplano ng bagong disenyo ng atomizer, ang pinakakapaki-pakinabang na susunod na hakbang ay isang nakasulat na detalye at isang sample run. Magkasama sa profile ng butas, materyal, at plano sa pag-verify, at gamitin ang pagproseso ng micro-hole sanggunian upang ihambing ang mga limitasyon sa proseso bago magtakda ng mga panghuling target.
Mga Kaugnay na Produkto $
-
Humidifier Aromatherapy Humidifier Misting Tray PCB Board USB6V12V24V Five Head PCB Driver Board 10 Head Driver Board
-
Medical Inhalation Nebulizer Respirator na naka-mount sa ulo na Nebulizer PCB Driver B
-
Medical Mesh Atomizer Tray PCB Electronic Smoking Cessation Atomizer PCB Driver Board
-
Driver Board Para sa Humidifier Crescent PCB Board Timing 2/4h Function 1.5W
-
M16-108KHZ Polyimide PI MembraneMesh Micro Mesh NebulizerMedical NebulizerUltrasonic Mesh Nebulizer3μm Microporous Inhalation Nebulizer at May Nebulizing DiscPower Consumption1~1.5W
-
M16-108KHZ Polyimide PI MembraneMesh Micro Mesh NebulizerMedical NebulizerUltrasonic Mesh Nebulizer3μm Microporous Nebulizer Disc Para sa Inhaler Nebulizer
-
M16-110KHZ Polyimide PI MembraneMesh Micro Mesh NebulizerMedical NebulizerUltrasonic Mesh Nebulizer3μm Microporous Nebulizer Disc Para sa Inhalation Nebulizer
-
M16-108KHZ Polyimide PI MembraneMesh Micro Mesh NebulizerMedical NebulizerUltrasonic Mesh Nebulizer Tablet3μm Microporous Inhalation Budesonide Nebulizer Tray
- Mabilis na Link
- Produkto
- Tungkol sa
- Application
- Balita
- Makipag -ugnay
- Mga Link ng Produkto
- Medical Mesh Piezo Atomizer
- Polymer pi film piezo atomizer
- KNN lead-free mesh piezo atomizer
- Pi lead free mesh zeroing chip
- Micro-mesh piezo atomizer para sa pampainit
- Piezo atomizer para sa fan/humidification/kagandahan
- Ultrasonic atomizing transducer
- Ultrasonic high-frequency piezo atomizer
- Power Generation/Heating Sensor Piezo Atomizer
- Disenyo ng Medikal na Piezo Atomizer PCB
- Precision Laser Micro-Hole Processing Technology
- Kontak
-
Building 1, Fortune Star 2, No.311 Huanzhen North Road, Chang'an Town, Haining City, Zhejiang Province, China.

-
+86-18006619680

-
+86-13777879680

-
Felix@saidapiezo.com

riney@saidapiezo.com
yugao@saidapiezo.com
emily@saidapiezo.com
dean@saidapiezo.com -
Felix: +86 18157327658

John: +86 18957351358
Emily: +86 18957339358
Dean: +86 15356418868
- Mobile